制药废水处理新标杆 臭氧高级氧化技术的工业化路径解析
一、制药废水的治理困局与破局需求
制药工业是我国国民经济的重要组成部分,但同时也是高污染、高能耗的行业之一。制药废水(尤其是化学合成类、发酵类及混合制剂生产废水)具有COD浓度高、色度深、毒性大、可生化性差、水质波动剧烈等典型特征。传统的“调节池+厌氧+好氧”生物处理工艺面对这类废水时常捉襟见肘:难降解有机物(如抗生素残留、溶剂、杂环化合物)抑制微生物活性,导致出水COD、氨氮难以稳定达标,更无法满足日益严格的《发酵类制药工业水污染物排放标准》(GB 21903-2008)及地方特别排放限值。
在这一背景下,臭氧高级氧化技术(O₃-AOPs) 凭借其氧化能力强、反应速度快、无二次污染或少二次污染等优势,逐步从实验室走向工业化,成为制药废水深度处理与回用的新标杆。本文将从技术原理、工业化关键路径、典型案例及经济性四个维度,系统解析臭氧高级氧化技术的落地逻辑。
二、技术内核:臭氧高级氧化为何高效?
臭氧(O₃)本身具有极强的氧化能力(氧化还原电位2.07 V),可直接攻击有机物中的双键、硫醚、胺基等电子云密度较高的位点。但单纯臭氧氧化存在两大瓶颈:(1)对某些难降解物质矿化不彻底;(2)臭氧利用率低,尾气排放存在安全风险。
高级氧化技术(AOPs)的核心是通过激发臭氧产生羟基自由基(·OH)。·OH的氧化还原电位高达2.80 V,几乎可无选择性地氧化绝大多数有机污染物,将其矿化为CO₂、H₂O及无机盐,或转化为可生物降解的小分子中间产物。典型的O₃-AOPs体系包括:
- O₃/H₂O₂:过氧化氢催化臭氧分解,产生·OH效率高,适合处理高色度、高COD废水。
- O₃/UV:紫外线照射激发臭氧,同时兼具杀菌与氧化功能。
- O₃/催化剂(非均相催化):以负载型金属氧化物(如CeO₂、MnO₂、Fe₂O₃等)为催化剂,提高·OH产率,减少臭氧投加量。
- O₃/超声:超声空化效应强化传质与自由基生成。
对于制药废水,最常用且工业化成熟度最高的是 O₃/H₂O₂ 和 非均相催化臭氧化,因为其可在较宽pH范围(中性至弱碱性)内运行,且资产维护相对简单。
三、工业化路径:从实验室到车间的四步跨越
臭氧高级氧化技术并非“通入臭氧即可”的简易工艺。要实现稳定、经济、合规的工业化运行,需经历以下系统化路径设计:
3.1 水质诊断与预处理定界
第一步是对制药废水进行全指标表征:COD、BOD₅、TOC、NH₃-N、总磷、色度、急性毒性、特征污染物(如抗生素效价、溶剂残留)及pH缓冲能力。同时需明确:废水是原水、厌氧出水还是生化出水?不同来源目标差异巨大。
常规策略是:生化处理(厌氧+好氧) → 臭氧高级氧化(深度处理/提标改造) → 必要时耦合BAF(曝气生物滤池)或活性炭吸附。 在臭氧氧化前移方向也出现新趋势,即“臭氧预处理 + 生化”的组合,利用AOPs将大分子打碎为小分子,提升废水可生化性(B/C比可从0.1提升至0.3以上)。
3.2 反应器设计与传质强化
工业化臭氧反应器需重点解决气液传质效率问题。常用形式包括:
- 鼓泡塔反应器:结构简单,但臭氧利用率一般(60%-75%)。
- 填料塔/喷淋塔:增大气液接触面积,但易堵塞(尤其高悬浮物废水)。
- 微气泡/射流反应器:通过文丘里射流或微孔曝气产生微米级气泡,臭氧利用率可提升至90%以上,反应时间缩短30%-50%,是当前工程主流。
设计参数需依据废水水质通过中试试验确定:臭氧投加量(通常为COD的1-3倍质量比)、H₂O₂投加比例(O₃:H₂O₂=2:1~5:1摩尔比)、水力停留时间(30-120 min)、反应pH(中性偏碱有利于·OH生成)等。
3.3 尾气处理与安全控制
臭氧是有毒气体,车间允许浓度极低(0.1 ppm)。工业化系统必须配备:臭氧尾气破坏器(催化分解或活性炭吸附)、在线臭氧浓度监测、防爆与泄漏联锁。对于含有挥发性有机物或甲烷的制药废水,臭氧氧化可能产生二次有机气溶胶或溴酸盐(若原水含溴),需要在工艺比选中予以评估。
3.4 智能化运维与成本优化
为应对制药废水水质波动,工业装置开始引入在线COD/TOC分析仪 + PID/PLC反馈控制,实现臭氧投加量动态调节。配合能耗监测,可将吨水运行成本控制在一个合理区间。通过热量回收(臭氧发生器为放热设备)或氧气源改造(用纯氧代替空气可提高臭氧产量20%-30%),进一步降低电耗。
四、典型工艺组合与工程案例特征
目前,国内多家原料药企业(如抗生素、心血管药、甾体激素)已完成臭氧高级氧化工业化装置的建设。典型流程示意:
二级生化出水 → 高效沉淀 → 臭氧催化氧化塔(O₃+催化剂) → 中间水池 → 曝气生物滤池(BAF) → 出水排放/回用
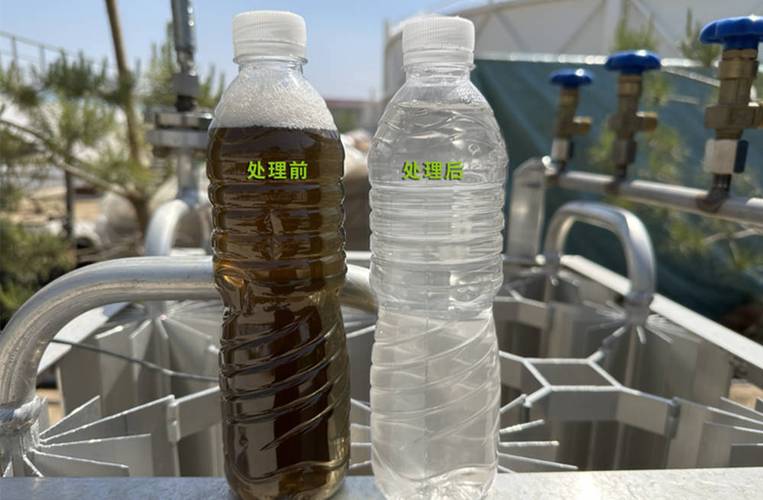
关键数据:当进水COD为150-250 mg/L时,稳定出水COD可降至50 mg/L以下(部分案例达30 mg/L),色度下降90%以上,特征抗生素残留去除率超过95%。吨水运行成本(含电耗、氧气、催化剂折旧、H₂O₂药剂)通常在3-8元之间,具体取决于水质与排放标准。相比活性炭吸附或膜浓缩-焚烧,具有跑冒滴漏风险小、无浓水外排风险等优势。
真实工程案例中,某大型维生素生产企业采用“O₃/H₂O₂+BAF”工艺,日处理规模5000吨,自2019年运行至今,出水COD稳定在40-60 mg/L,达到当地特别排放限值,并获得绿色工厂称号。
五、经济性与未来展望
制药废水零排放(ZLD)政策趋严的背景下,臭氧高级氧化技术不仅作为达标排放的“守门员”,更是水回用和盐分分离的前置单元。其工业化推广的强劲动力来自三方面:
- 标准驱动:长江经济带、黄河流域等敏感区域污水处理厂出水COD要求达30 mg/L以下。
- 技术成熟:国产高效臭氧发生器(高频高压、放电室优化)、催化剂寿命(3-5年)与更换成本持续下降。
- 绿色低碳:相比芬顿氧化,臭氧技术污泥产量极少(铁泥危废减量80%以上),碳足迹更低。如果采用光伏/风电等绿电,可实现“绿电+臭氧”的近零碳废水处理。
未来演进方向包括:光催化臭氧、电催化臭氧、臭氧与膜生物反应器(MBR)耦合以及基于AI的智能加药与预测控制,目标是进一步提效降本。国内高校与企业已开始布局万吨级臭氧高级氧化工程中心。
六、
臭氧高级氧化技术不是单独的“救火队员”,而是嵌入在制药废水全流程治理体系中的深度处理中枢。理解其原理是基础,而真正的工业化落地考验的是系统设计、过程控制与运行经济性的综合平衡。从多个已投产的医药园区案例看,只要在设计前期做好水质干预性小试、科学选定催化体系、并建立严格的尾气安全和质量管理,臭氧高级氧化完全可以担当起制药废水处理“新标杆”的重任,助力我国原料药制造业在环保合规与绿色增长之间找到可复制、可持续的工业路径。
如若转载,请注明出处:http://www.bennyfs.com/product/42.html
更新时间:2026-10-03 04:12:43